



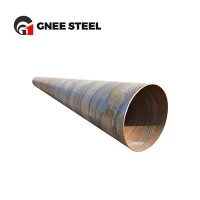
Spiralno zavarene cijevi
Vaš profesionalni dobavljač spiralno zavarenih cijevi
Gnee Steel Group je poduzeće integrirano u lanac nabave uključujući čeličnu ploču, zavojnicu, profil, vanjski pejzažni dizajn i obradu. Proizvodi uključuju: API 5L linijske cijevi, bešavne čelične cijevi, zavarene čelične cijevi, OCTG, cijevi od nehrđajućeg čelika, obložene čelične cijevi, pocinčane čelične cijevi, spojnice za cijevi.
Zašto odabrati nas?
Bogato iskustvo
Gnee Steel Group je osnovana 2008. godine, ima 15 godina iskustva u proizvodnji čelika.
Širok asortiman proizvoda
Glavni proizvodi kompanije uključuju: cijevi od nehrđajućeg čelika, ploče od nehrđajućeg čelika, fitinge za cijevi od nehrđajućeg čelika, dupleks nehrđajući čelik, legure na bazi nikla itd.
Široko tržište
Proizvodi kompanije se izvoze u više od 70 zemalja širom svijeta, sa ukupno više od 800 globalnih kooperativnih preduzeća, uključujući 15 brodograditeljskih kompanija, 143 inženjerske projektne kompanije i 23 proizvođača kotlovskih mašina.
Kvalitet zagarantovan
Gnee ima strogu nabavku i tim za inspekciju kvaliteta pažljivo bira visokokvalitetne sirovine; napredni tim za nauku i tehnologiju poboljšava proizvodnju i smanjuje troškove za kupce; odličan tim za dizajn i obradu teži izvrsnosti.


Kratak uvod u spiralno zavarene cijevi
Zavar je zavaren pod prahom. Ovaj proces je također poznat kao zavarivanje pod vodom (SAW). Na kraju spirale, nova spirala je zavarena na stražnji rub cijevi, stvarajući poprečni šav. Cijev se reže po dužini, a krajevi se po potrebi zakoše.
Koje su prednosti spiralno zavarenih cijevi?
Povećana produktivnost
Spiralno zavarene cijevi proizvode se kontinuiranim zavarivanjem spirala od trakastog materijala. Prednosti procesa su povećana produktivnost i niži troškovi. Proces spiralno zavarenih cijevi je kontinuiran, što znači da se mogu proizvesti veće dužine cijevi nego drugim metodama. Osim toga, proces spiralnog zavarivanja je brži od ostalih metoda, što rezultira nižim troškovima proizvodnje.
Poboljšan kvalitet
Spiralno zavarene cijevi također imaju poboljšan kvalitet zbog kontinuirane prirode procesa zavarivanja. Ovo omogućava bolju kontrolu šava, što rezultira jačim i konzistentnijim zavarom. Dodatno, nedostatak pokretanja i zaustavljanja u procesu zavarivanja smanjuje rizik od kvarova i povećava ukupni kvalitet cijevi.
Veća fleksibilnost
Proces spiralno zavarenih cijevi također pruža veću fleksibilnost dizajna i izbora materijala. Proces može prihvatiti mnoge materijale, uključujući ugljični čelik, nehrđajući čelik i aluminij. Proces spiralnog zavarivanja također može proizvesti cijevi različitih promjera i debljina stijenki.
Povećana snaga
Spiralno zavarene cijevi također imaju povećanu čvrstoću zbog kontinuirane prirode procesa zavarivanja. Nedostatak pokretanja i zaustavljanja procesa zavarivanja rezultira jačom ukupnom vezom između metalnih slojeva. Proces spiralnog zavarivanja također stvara manje stresa na materijalu, dodatno povećavajući njegovu čvrstoću.
Veća svestranost
Proces spiralno zavarenih cijevi također je dovoljno svestran za različite primjene. Spiralno zavarene cijevi mogu se koristiti za sve, od transportnih cjevovoda do konstrukcijskih aplikacija kao što su zgrade i mostovi. Dodatno, spiralno zavarene cijevi mogu se prilagoditi specifičnim potrebama svake primjene.
Koje su karakteristike spiralno zavarenih cijevi?
High Strength
Spiralno zavarene cijevi su zavarene od tankih ploča, visokog kvaliteta zavara, dobre čvrstoće i krutosti, te mogu izdržati velike sile i pritiske, što ih čini pogodnim za različite građevinske projekte.
Jaka otpornost na koroziju
Spiralno zavarene cijevi usvajaju proces vrućeg pocinčavanja, koji ima jaku otpornost na koroziju i može se koristiti u teškim okruženjima dugo vremena, izbjegavajući problem da tradicionalne čelične cijevi lako zarđaju.
Convenient Construction
Spiralno zavarene cijevi se proizvode u tvornici sa preciznim proizvodnim procesom. Dužina se može izraditi u bilo kojoj veličini. Lako se i brzo postavlja, što može uštedjeti vrijeme i troškove izgradnje.
Dug život
Budući da spiralno zavarena cijev ima odličnu otpornost na koroziju i čvrstoću, može izdržati eroziju vjetra i kiše dugo vremena i općenito se može koristiti kontinuirano više od 50 godina.
Primjena spiralno zavarenih cijevi
Temeljni i strukturalni šipovi
Spiralno zavarene cijevi su idealne za stvaranje temelja od šipova za konstrukcije, kao što su mostovi, luke i stupovi. Često se nalaze u morskim područjima, ali se mogu naći i u građevinskim konstrukcijama. Često se koriste i kao cijevi za zabijanje šipova za različite konstrukcije. To je zato što su oboje vrlo otporni na vremenske uvjete, okoliš i stres.
Vodovodni sistemi
Spiralno zavarene cijevi su također uobičajeni izbor za vodovodne sustave, posebno one s dugim vodovima i velikim promjerima. To je zato što su spiralne cijevi isplativije u usporedbi s drugim uobičajenim cijevima kao što su HDPE cijevi. Kao rezultat toga, često se koriste za vodosnabdijevanje, odvodnju, sisteme za prečišćavanje otpadnih voda, transport blata ili muljne vode i morski vodeni transport. Kada su pravilno obložene i obložene, spiralno zavarene cijevi mogu se koristiti i za vodove za pitku vodu.
Naftni i gasni sistemi
Kada je premazana odgovarajućim epoksidom, spiralno zavarena cijev se može koristiti i za naftne i plinske sisteme. Uobičajene upotrebe uključuju sisteme za transport gasa i pare, kao i sisteme za tečnu naftu.
Odmotavanje
Po prijemu zavojnice se postavlja na horizontalni trn za odmotavanje i ubacuje u ravnalicu.
Izravnavanje
Traka namotaja se uvodi u ravnalicu kroz stalak za rolne i komplet zavojnica se uklanja.
Spajanje krajeva zavojnice
Kako zavojnica nastavlja da se kreće kroz ravnalicu, prednja i zadnja ivica trake se obrezuju u pripremi za sučeono zavarivanje – kalem do kotura.
Edge Milling
Rubovi zavojnice su obrubljeni karbidnim zupcima kako bi se pripremili za zavarivanje.
Pipe Spiraling
Traka zavojnice ulazi u trorolni aparat sastavljen od kompleta olovnih, potpornih i trna. U ovoj fazi, zavojnica počinje formirati spiralni oblik koji će tada postati cijev.
Zavarivanje cijevi
Sistem zavarivanja zavari cijev, prvo duž unutrašnjeg prečnika, a zatim duž vanjskog prečnika, koristeći proces zavarivanja pod vodom.
Kontrola kvaliteta
Nakon što je zavarivanje završeno, gotova cijev se vizualno pregledava kontrolom kvalitete (QC) i, ako je potrebno, provodi se ultrazvučno (UT) ispitivanje kako bi se osiguralo da zavar nema grešaka.
Pipe Cut-Off
Kada cijev dostigne željenu dužinu, uključuje se stroj za odrezivanje. Putujući s cijevi, plazma gorionik osigurava odsijecanje gotove cijevi. Specifični krajnji podupirači, poput kosih ili četvrtastih krajeva, mogu se zatražiti kako bi se omogućilo jednostavnije spajanje na terenu.
Kako održavate spiralno zavarene cijevi?
Odaberite visokokvalitetne materijale
Prije svega, odabir visokokvalitetnih materijala za spiralno zavarene čelične cijevi ključ je za sprječavanje hrđe. Visokokvalitetni materijali obično sadrže više legirajućih elemenata, poput kroma, nikla, itd., koji mogu povećati otpornost na koroziju spiralno zavarenih cijevi. Prilikom kupovine treba birati kvalifikovane proizvode koji su prošli stroga ispitivanja kvaliteta.
Važnost površinskog tretmana
Premazivanje ili oblaganje površine spiralnih čeličnih cijevi je efikasan način za sprječavanje rđe. Uobičajene metode površinske obrade uključuju bojenje sprejom, pocinčavanje, prskanje plastike, itd. Ove metode mogu formirati zaštitni film na površini spiralne čelične cijevi kako bi se blokirao prodor vlage i kisika, čime se sprječava hrđa.
Održavajte suvo okruženje
Vlažno okruženje je jedan od glavnih faktora koji uzrokuje rđu spiralnih čeličnih cijevi. Stoga je održavanje suhog okruženja ključno za sprječavanje rđanja spiralno zavarenih čeličnih cijevi. Prilikom upotrebe i skladištenja treba izbegavati kontakt sa vodom i vlagom, posebno prilikom transporta i ugradnje, obratiti pažnju na hidroizolaciju i otpornost na vlagu.
Redovno održavanje i pregled
Redovni pregled i održavanje spiralnih čeličnih cijevi također su važne mjere za sprječavanje rđe. Prljavština i nečistoće na površini treba redovno čistiti i provjeravati ima li pukotina, rđe itd. Kada se otkrije abnormalnost, treba odmah poduzeti mjere za popravku i zamjenu.
Obratite pažnju na detalje instalacije
Prilikom ugradnje treba paziti da se izbjegne kontakt između zavarene čelične cijevi i drugih metalnih dijelova kako bi se spriječila elektrohemijska korozija. Istovremeno, treba obratiti pažnju na redoslijed ugradnje i metode rada kako bi se izbjeglo oštećenje spiralne čelične cijevi tijekom procesa instalacije.
Naša fabrika
GNEE Steel Group je kinesko profesionalno poduzeće u lancu opskrbe na jednom mjestu za čelične proizvode.


Naš sertifikat
Njegova tehnologija proizvodnje cijevi od nehrđajućeg čelika dostigla je prosječni svjetski tehnički nivo. Prepoznalo ga je desetine projektnih kompanija i postalo je preduzeće zvijezda u Aziji.

Kontaktirajte nas
Često postavljana pitanja
P: Koje su razlike između cijevi za ravni i spiralni zavar?
Glavna razlika između cijevi s ravnim i spiralnim zavarom leži u njihovom proizvodnom procesu.
Ravne zavarene cijevi izrađuju se savijanjem i formiranjem čelične gredice. Kada se dobije željeni oblik, to se zatim zavaruje duž dužine cijevi. Ovaj proces stvara ravan, uzdužni šav niz sam centar cijevi. Otuda i njegovo ime. Nasuprot tome, spiralno zavarene cijevi se valjaju iz čelične gredice kako bi se stvorio spiralni ugao. Rubovi su zavareni zajedno kako bi se stvorila cijev.
Proces proizvodnje ravno zavarenih čeličnih cijevi je mnogo jednostavniji. Obično se izrađuju tehnikom visokofrekventnog zavarivanja, dok se spiralno zavarene cijevi izrađuju metodom zavarivanja pod vodom.
Upoređujući ove dvije, pravo zavarene cijevi su efikasnije za proizvodnju, nudeći niže troškove proizvodnje, ali veće brzine razvoja, u poređenju sa metodama spiralnog zavarivanja.
Snaga
Kada se uporede dvije vrste čeličnih cijevi, spiralno zavarene cijevi imaju određenu prednost kada je u pitanju čvrstoća cijevi. To je zato što se proizvode zavarivanjem pod vodom. Ova tehnika zavarivanja nudi odličan kvalitet i ujednačene zavare i dublju penetraciju u zavarivanju od drugih tehnika.
Dužina zavarivanja
Sa spiralno zavarenim cijevima možete proizvoditi cijevi različitih promjera, čak i kada koristite gredice iste širine. Također možete napraviti spiralno zavarene cijevi s većim promjerom cijevi, čak i sa užim čeličnim gredicama.
Upoređujući ga sa istom veličinom gredice koja se koristi za pravljenje pravo zavarene cijevi, dužina vara spiralno zavarene cijevi može se povećati od 30% do 100%. Međutim, stvaranje spiralno zavarenih cijevi većeg promjera može potrajati mnogo duže za proizvodnju.
Stoga se cijevi malog promjera obično izrađuju pravim metodama zavarivanja. Cijevi većeg promjera se obično izrađuju spiralnim zavarivanjem.
Vjerovatnoća oštećenja zavara
Za izradu ravnih zavarenih čeličnih cijevi - posebno onih s većim dužinama i većim promjerom - koriste se tehnike T-zavarivanja. Ova tehnika dijeli dužinu uzdužnog zavara na kraće dijelove i pomaže cijevi da ispuni inženjerske zahtjeve.
Međutim, iako ovo pomaže da proizvod bude održiv, povećava rizik od defekta zavarivanja u ravnom šavu. Nadalje, zaostalo naprezanje od zavarivanja ovom tehnikom ima tendenciju stvaranja efekta naprezanja, što dodatno povećava vjerovatnoću oštećenja, posebno pukotina.
Za usporedbu, spiralno zavarene cijevi izrađene postupkom zavarivanja pod vodom stvaraju šavove sa tačkom paljenja luka i tačkom gašenja luka. Ovo stvara stabilniji zavar sa manjim rizikom od defekta zavarivanja, posebno na tački gašenja luka.
Glavne aplikacije
Zbog njihovih brojnih razlika u pogledu snage, konstrukcije i dužine, postojat će primjene u kojima jedna vrsta cijevi radi bolje od druge.
Općenito, ravne zavarene cijevi se koriste za aplikacije manje težine zbog manje robusnog oblika. Ovo uključuje aplikacije kao što su transport plina, vodovod, električni vodovi i slično. Ova vrsta cijevi je također jeftinija od spiralno zavarenih cijevi, što je može učiniti isplativijim izborom za neke projekte.
S druge strane, spiralno zavarene cijevi mogu ispuniti više varijacija u dužini, debljini i promjeru. To mu omogućava da bude bolja opcija za projekte kojima su potrebne cijevi po mjeri. Nadalje, njegova superiorna čvrstoća čini ga idealnom cijevi za primjene pod visokim pritiskom i visokim temperaturama. To uključuje transport određenih plinova, tekućina i nafte, te korištenje u industrijama poput farmaceutskih proizvoda. Međutim, za proizvodnju je potrebno više vremena, a kupovina može biti skuplja.
P: Koje su primjene spiralno zavarenih cijevi?
Duboki temelji su potrebni kada plitka tla nisu dovoljno jaka da izdrže opterećenja od konstrukcije. Cijevni šipovi se obično koriste u dubokim temeljima i prenose opterećenja sa zgrade na jače slojeve tla koji se nalaze duboko pod zemljom. Opterećenja se odupiru trenjem kože i točkastim ležajem. Cijev se može voditi otvorenog ili zatvorenog kraja, sa vrhovima ili pločama. Ako se vozi sa pločama, cijevi se tada mogu napuniti betonom kako bi se povećala čvrstoća gomile. Obično bi novac potrošen na ploče, armaturu i beton bilo bolje potrošiti na veću, deblju gomilu. Šipovi cijevi su veličine od nekoliko inča do nekoliko stopa u promjeru i mogu se lako spojiti kako bi se stvorili gomile dužine stotine stopa.
KUĆIŠTE VRATILA
Obloga cijevi, privremena ili trajna, često je potrebna prilikom izgradnje bušenih okna. Kućište služi za držanje rupe otvorenom dok se ugrađuju armaturni kavez i beton. Mogućnost pregleda dna rupe i eliminacija bilo kakvih varijacija u prečniku gotove bušene osovine čini mnogo kvalitetniju gotovu gomilu.
KOMBINACIJSKI ZIDOVI
Cijevi velikog promjera imaju visoku čvrstoću na savijanje i često se koriste u kombinovanim zidovima od šipova. Kombinacija cijevnih šipova velikog promjera i čeličnih šipova, koji se često nazivaju combi-wall, pipe-z zidovi ili zidovi od king pile, čini vrlo efikasan sistem. Kao i drugi kombinovani zidovi, veliki šip preuzima većinu opterećenja, a šip prenosi opterećenje na cijev i na tlo.
KONSTRUKCIJSKI PRESJECI
Simetrija cijevi daje joj istu snagu na savijanje, u bilo kojem smjeru, što je čini odličnim proizvodom za otpornost na izvijanje. Naprezanje potrebno za kopčanje aksijalnog elementa opada s dužinom. Radijus rotacije ima suprotan efekat i povećava sposobnost sekcije da se odupre izvijanju. W i HP sekcije imaju različite radijuse rotacije (rx i ry) za X i Y osi, dok ostaju konstantni za cijev. Krajnji rezultat je da cijev može podnijeti mnogo veća opterećenja za duge, nepodržane dužine.
CIJEV SA DIZKOM I BUŠOM
Postavljanje podzemnih instalacija se često vrši sa dizanom i probušenom cijevi. Dijelovi cijevi se guraju kroz zemlju hidrauličnim dizalicama između iskopa ili ispod brda. Sljedeći dio cijevi se zatim spaja na prvi i podizanje se nastavlja. Kada je podizanje završeno, cijev se čisti kako bi se instalirali komunalni uređaji. Ovo omogućava postavljanje komunalnih objekata bez opsežnog iskopa koji može poremetiti puteve, željeznice, kuće i poslovne objekte.
CIJEV KANALIZACIJE/VODOVODA
Zavarene čelične cijevi pružaju učinkovit način za transport tekućina, zraka i plina. Čelična cijev je funta po funti jača od bilo koje druge vrste cijevi. Cijev se može dizajnirati da izdrži i unutrašnje i vanjske pritiske većine primjena. Zavarene čelične cijevi nude brojne prednosti, kao što su: čvrstoća, ekonomičnost i jednostavnost ugradnje.
P: Koji je proces proizvodnje spiralno zavarenih cijevi?
Glava i rep trake su spojeni jednožičnim ili dvožičnim zavarivanjem pod vodom, a automatsko zavarivanje pod vodom se koristi za reparaturno zavarivanje nakon namotavanja u čeličnu cijev.
Prije formiranja, traka se podvrgava niveliranju, obrezovanju ivica, blanjanju rubova, čišćenju i transportu površine, te tretmanu pred savijanjem.
Električni kontaktni manometar se koristi za kontrolu pritiska cilindara sa obe strane transportera kako bi se obezbedio nesmetan transport trake.
Usvojite vanjsku kontrolu ili unutrašnju kontrolu rolanja.
Uređaj za kontrolu razmaka šava zavarivanja je usvojen kako bi se osiguralo da razmak zavarenog šava ispunjava zahtjeve za zavarivanje, a promjer cijevi, količina neusklađenosti i razmak šava zavarivanja su strogo kontrolirani.
I unutrašnje i vanjsko zavarivanje usvajaju američki Lincoln električni aparat za zavarivanje za jednožilno ili dvožično zavarivanje pod vodom kako bi se dobile stabilne specifikacije zavarivanja.
Zavareni šavovi nakon zavarivanja se pregledavaju online kontinuiranim ultrazvučnim automatskim instrumentom za oštećenje, koji garantuje 100% nedestruktivnu pokrivenost spiralnim zavarenim spojevima. Ako postoji kvar, automatski će alarmirati i prskati oznaku, a proizvodni radnici mogu podesiti parametre procesa u bilo kojem trenutku kako bi na vrijeme otklonili kvar.
Koristite mašinu za rezanje zračnom plazmom za rezanje čelične cijevi na pojedinačne komade.
Nakon rezanja u pojedinačne čelične cijevi, prve tri od svake serije čeličnih cijevi moraju proći strogi prvi sistem inspekcije za provjeru mehaničkih svojstava, kemijskog sastava, statusa fuzije šavova, kvaliteta površine čeličnih cijevi i proći nedestruktivne inspekcije kako bi se osiguralo da je proces proizvodnje cijevi kvalifikovan. Kasnije se može službeno pustiti u proizvodnju.
Dijelovi sa kontinuiranim zvučnim oznakama za detekciju grešaka na zavaru se ponovo ispituju ručnim ultrazvučnim i rendgenskim zrakama. Ako postoje nedostaci, nakon popravke, oni će ponovo proći nedestruktivni pregled dok se nedostaci ne potvrde.
Cijevi u kojima su čelični trakasti spojevi za sučeono zavarivanje i spojevi u obliku slova D koji se ukrštaju sa spiralnim zavarenim šavovima pregledavaju se rendgenskom televizijom ili snimanjem.
Svaka čelična cijev se podvrgava ispitivanju hidrostatskog tlaka, a tlak usvaja radijalnu brtvu. Ispitni tlak i vrijeme strogo su kontrolirani od strane hidrauličkog mikrokompjuterskog uređaja za detekciju čelične cijevi. Parametri testa se automatski štampaju i snimaju.
Kraj cijevi je strojno obrađen za preciznu kontrolu vertikalnosti krajnjeg dijela, ugla iskošenja i tupe ivice.
P: Koje su metode površinske obrade za spiralno zavarene cijevi?
Otapalo i emulzija se koriste za čišćenje spiralno zavarene površine cijevi, uklanjajući ulje, masnoću, prašinu, sredstva za zaglađivanje i druge organske tvari. Međutim, ne može ukloniti hrđu, oksidnu kožu, fluks ili druge organske tvari s površine čelika. Koristi se kao dodatna mjera u proizvodnji spiralno zavarenih cijevi protiv korozije.
Alat za uklanjanje rđe
Spiralno zavarena cijev se polira žičanim četkama za uklanjanje labavog ili povišenog kamenca, rđe, šljake od zavarivanja i drugih zagađivača. Uklanjanje rđe ručnim alatom može doseći nivo Sa2, dok uklanjanje rđe električnim alatom može doseći nivo Sa3. Rezultat uklanjanja hrđe alatom nije idealan ako je spiralno zavarena površina cijevi pričvršćena jakom ljuskom od željeznog oksida.
Kiseljenje
Hemijski i elektrolitički postupci se obično koriste za dekapiranje. Samo hemijsko kiseljenje može ukloniti oksidni kamenac, rđu i stare premaze i primjenjuje se kao pjeskarenje nakon uklanjanja rđe. Kemijsko čišćenje može postići potrebnu čistoću i hrapavost, ali je uzorak sidra plitak, što čini situaciju jednostavnom za kontaminaciju.
Peskarenje abrazivnim materijalima
Abrazivno pjeskarenje koristi motor velike snage za okretanje oštrice za raspršivanje (bacanje) velikom brzinom, omogućavajući abrazivima kao što su čelična zrna, čelična sačma, segment žice i mineral da se prskaju (bacaju) na površinu čelične cijevi pod utjecajem centrifugalne sile. Ne samo da se hrđa, oksidi i prljavština mogu potpuno ukloniti, već pod utjecajem abrazivnog udara i trenja, spiralno zavarena cijev može postići potrebnu prosječnu hrapavost.
Nakon prskanja (poliranja) i uklanjanja hrđe, kao i mehaničkog prianjanja između antikorozivnog sloja i vanjske površine spiralno zavarene cijevi. Kao rezultat toga, uklanjanje rđe sprejom (poliranjem) je odličan pristup za uklanjanje rđe s cijevi. Uklanjanje kamenca pjeskarenjem se uglavnom koristi za unutarnju i vanjsku obradu cijevi, dok se pjeskarenje (pjeskarenje) prvenstveno koristi za površinsku obradu cijevi.
P: Koje su prednosti spiralno zavarenih cijevi u odnosu na druge čelične cijevi?
Spiralni zavar je podvrgnut manjem naprezanju od pravog šava, koji je 75 do 90 posto zavarene cijevi ravnog šava, i stoga može podnijeti ogroman pritisak pod istim postavkama pritiska. Debljina zida se može smanjiti za 10% do 25% pod istim pritiskom kao i cev zavarena ravnom šavom istog spoljašnjeg prečnika.
Veličina je precizna, sa opštom tolerancijom prečnika manjom od 0,12%, otklonom manjim od 1/2000 i elastičnošću manjom od 1%. U većini slučajeva, veličina i proces ispravljanja je jednostavan.
Može se stvarati neograničeno. U teoriji, može napraviti beskonačno dugačke čelične cijevi s minimalnim gubicima rezne glave i repa, povećavajući stopu iskorištenja metala za 6% do 8%.
Fleksibilniji je u radu i lak je za modifikaciju varijante od cijevi zavarene ravnom šavom.
Oprema je lagana i zahtijeva minimalne početne troškove. Može se ugraditi u dio prijenosne opreme tipa prikolice, a zavarena cijev se može proizvesti na licu mjesta na mjestu ugradnje cjevovoda.
Mehanizacija i automatizacija su jednostavne za implementaciju.
P: Koje su glavne karakteristike procesa spiralno zavarene cijevi?
2. Usvojite naprednu tehnologiju dvostranog zavarivanja pod vodom kako biste riješili neke nedostatke i lako je kontrolirati kvalitetu zavarivanja.
3. Izvršite 100% inspekciju kvaliteta čelične cijevi, kako biste jamčili kvalitet proizvoda.
4. Sva oprema u celoj proizvodnoj liniji ima funkciju umrežavanja sa kompjuterskim sistemom za prikupljanje podataka radi realizacije prenosa podataka u realnom vremenu, a tehnički parametri u proizvodnom procesu se kontrolišu iz kontrolne sobe.
Za proces grijanja treba odabrati opremu za grijanje i toplinski medij. Ono što se ovdje dešava ili je lako dogoditi je da će na površinu dijela djelovati oksidirajući medij za grijanje, a temperatura grijanja premašuje zahtjeve procesa. Ako su zrna austenita predebela, čak i granice zrna će se otopiti, što će ozbiljno uticati na izgled i unutrašnji kvalitet delova. Stoga, u stvarnom procesu, treba preduzeti izvodljive mjere za analizu takvih nedostataka.
Neispravni dijelovi proizvedeni tijekom kaljenja se gaše kako bi se dobila kaljena martenzitna struktura visoke tvrdoće ili niža beinitna struktura sa nešto nižom tvrdoćom, ali je struktura nestabilna i lomljiva. Kada se koristi u proizvodnji, temperira se kako bi se dobila željena struktura i svojstva. Stoga će parametri procesa kaljenja imati važan utjecaj na kvalitetu termičke obrade dijelova, kao što su tvrdoća, lomljivost pri kaljenju, pukotine pri kaljenju i drugi nedostaci, a potrebno je poduzeti mjere da se ti nedostaci izbjegnu tokom kaljenja.
Ispravan proces termičke obrade je pretpostavka i osnova za osiguranje kvalificiranog kvaliteta toplinske obrade dijelova. Jednom kada se pronađu gore navedeni problemi kvaliteta, oni se mogu riješiti sa aspekta ljudi, mašina, materijala, metoda, veza, inspekcija, itd. Analizom i prosuđivanjem može se pronaći osnovni uzrok kvara.
P: Koji su savjeti za skladištenje spiralno zavarenih cijevi?
Materijali koji korodiraju čelik kao što su kiselina, alkalije, soli i cement ne smiju se slagati u skladištu, a čelik različitih vrsta se slaže posebno. Spriječite zabunu i kontaktnu koroziju.
Čelik malih i srednjih profila, žičana šipka, čelična šipka, čelična cijev srednjeg promjera, čelična žica i žičano uže, itd. Nakon polaganja i amortizacije može se skladištiti u dobro prozračenoj šupi.
Mogu se skladištiti mali čelik, tanka čelična ploča, čelična traka, silikonski čelični lim ili tankozidne spiralne čelične cijevi. Mogu se skladištiti različiti visokovrijedni, korozivni hladno valjani i hladno vučeni čelični i metalni proizvodi.
P: Koje su razlike u tehničkim karakteristikama između spiralno zavarene cijevi i cijevi zavarene ravnog šava?
LSAW cijevi se proizvode od čeličnih ploča, dok se spiralno zavarene cijevi proizvode od toplo valjanih kotura. Proces valjanja čeličane vruće trake ima niz prednosti, a ima i sposobnost metalurškog procesa za proizvodnju visokokvalitetnog čelika za cjevovode.
Proces zavarivanja
Što se tiče procesa zavarivanja, metoda zavarivanja spiralno zavarenih cijevi je ista kao i čeličnih cijevi s ravnim šavom, ali će zavarena cijev s ravnim šavom neizbježno imati mnogo zavara u obliku slova T, tako da je vjerovatnoća grešaka u zavarivanju znatno povećana, a ostatak zavarivanja na zavaru u obliku slova T. mogućnost nastanka pukotina. Štaviše, prema propisima o postupku zavarivanja pod vodom, svaki zavar treba da ima tačku zapaljenja luka i tačku gašenja luka, ali svaka uzdužna zavarena cijev ne može ispuniti ovaj uslov pri zavarivanju obodnog šava, tako da može postojati tačka gašenja luka. Više grešaka u zavarivanju.
Snaga pjeskarenja pod statičkim pritiscima
Povezani uporedni testovi su potvrdili da je tlak tečenja na spiralno zavarenoj cijevi i uzdužno zavarenoj cijevi u skladu sa stvarnim i teoretskim vrijednostima tlaka pucanja, a odstupanje je blisko. Ali bez obzira da li se radi o popuštajućem pritisku ili pritisku pucanja, spiralno zavarena cijev je niža od cijevi zavarene s ravnim šavom. Ispitivanje pjeskarenjem također je pokazalo da je stopa obodne deformacije spiralno zavarenog otvora za pjeskarenje znatno veća nego kod ravno zavarene cijevi. Ovo dokazuje da je sposobnost plastične deformacije spiralno zavarenih cijevi bolja od one zavarene cijevi s ravnim šavom, a otvor za pjeskarenje je općenito ograničen na jedan korak, što je uzrokovano snažnim efektom ograničavanja spiralnog zavara na širenje pukotine.
Čvrstoća i čvrstoća na zamor
Trend razvoja cjevovoda je veliki prečnik i visoka čvrstoća. Kako se promjer čelične cijevi povećava i kvaliteta korištenog čelika povećava, sklonost ka stalnom rastu vrha duktilnog loma postaje sve veća. Prema ispitivanju koje su provele relevantne istraživačke institucije u Sjedinjenim Državama, iako su spiralno zavarene cijevi i uzdužno zavarene cijevi istog nivoa, spiralno zavarene cijevi imaju veću udarnu žilavost. Zbog promjena u transportnoj zapremini, čelične cijevi su podvrgnute nasumičnim naizmjeničnim opterećenjima tokom stvarnog rada. Razumijevanje čvrstoće čeličnih cijevi na zamor niskog ciklusa je od velikog značaja za procjenu vijeka trajanja cjevovoda. Prema rezultatima mjerenja, čvrstoća na zamor spiralno zavarenih cijevi je ista kao i kod bešavnih cijevi i cijevi zavarenih otporom, a podaci ispitivanja raspoređeni su na istoj površini kao i bešavne cijevi i otporne cijevi, i veći su od općih uzdužno zavarenih cijevi pod potopljenim lukom.
Lemljivost na terenu
Zavarljivost na licu mjesta uglavnom je određena materijalom čelične cijevi i tolerancijom veličine otvora. Uzimajući u obzir zahtjeve ugradnje i konstrukcije čeličnih cijevi, posebno su važni kontinuitet obrade i proizvodnje čeličnih cijevi te konzistentnost oblika i geometrijskih dimenzija. Proizvodnja spiralno zavarene cijevi je stabilan kontinuirani proces istih radnih uvjeta: dok je proces proizvodnje zavarenih cijevi ravnog šava segmentiran, uključujući cijelu ploču/indenter/predmotanje/tačkasto zavarivanje/zavarivanje/završnu obradu/grupiranje itd. Višeprocesni proces. Ovo je važna karakteristika koja razlikuje proizvodnju spiralno zavarenih cijevi od proizvodnje zavarenih cijevi ravnog šava. Stabilni uslovi proizvodnje su veoma pogodni za kontrolu kvaliteta zavarivanja i garanciju geometrijskih dimenzija. Budući da spiralno zavarena cijev ima pravilan oblik cijevi i ravnomjerno raspoređene zavarene šavove, spiralna čelična cijev ima vrlo dobru ovalnost mlaznice i okomitost krajnje površine u usporedbi s cijevima zavarenim ravnim šavom, što osigurava točnost sklopa za zavarivanje cijevi na licu mjesta.
P: U kojim industrijama se mogu koristiti spiralno zavarene cijevi?
Spiralno zavarene cijevi se široko koriste u naftnoj industriji. Cijevi se koriste u različite svrhe, uključujući sirovu naftu, prirodni plin i vodu. Spiralno zavarene cijevi se također koriste za izgradnju morskih platformi i naftnih platformi.
Hemijska industrija
Spiralno zavarene cijevi se također koriste u hemijskoj industriji. Cijevi se koriste za transport raznih hemikalija, uključujući kiseline, baze i rastvarače. Spiralno zavarene cijevi se također koriste za izgradnju rezervoara i reaktora.
Industrija proizvodnje energije
Spiralno zavarene cijevi se također koriste u industriji proizvodnje električne energije. Cijevi prenose paru, vodu i druge tekućine u elektranama. Spiralno zavarene cijevi se također koriste za izgradnju rashladnih tornjeva i kondenzatora.
Industrija za preradu vode
Spiralno zavarene cijevi se također koriste u industriji prerade vode. Cijevi se koriste za transport vode do i od postrojenja za prečišćavanje. Spiralno zavarene cijevi se također koriste u izgradnji rezervoara i brana.
rudarska industrija
Spiralno zavarene cijevi se također koriste u rudarskoj industriji. Cijevi se koriste za nošenje raznih materijala, uključujući ugalj, rudu i otpadne stijene. Spiralno zavarene cijevi se također koriste za izgradnju rudarskih okana i tunela.
P: Koje su primjene spiralno zavarenih cijevi u građevinskoj industriji?
Struktura okvira: Spiralno zavarene cijevi se također mogu koristiti za izgradnju okvirnih konstrukcija zgrada. Na primjer, korištenje spiralno zavarenih cijevi za izradu čeličnih konstrukcijskih okvira može učinkovito poboljšati nosivost i otpornost na potres zgrade.
Cjevovodni sistem: Spiralno zavarene cijevi se koriste za raspored vodovoda, plina, struje, grijanja i drugih cevovodnih sistema unutar i izvan zgrada. Imaju prednosti otpornosti na koroziju i otpornosti na pritisak, osiguravajući normalan rad cevovodnog sistema.
Dekoracija: Spiralno zavarene cijevi se mogu koristiti i za dekoraciju objekata, kao što su spušteni stropovi, rukohvati za stepenice, ograde itd. Površina spiralno zavarenih cijevi je ravna i glatka, te se lako mogu postići različiti oblici i dizajnerski efekti.
P: Kako povećati stabilne performanse spiralno zavarenih cijevi?
Potrebni su materijali za proizvodnju spiralno zavarenih cijevi za pažljivo skladištenje i postavljanje. na primjer:
Male i srednje čelične ploče i čelične trake, pored skladištenja u magacinu, mogu se čuvati u dobro provetrenoj šupi, ali se moraju postaviti na prostirku.
Velike čelične ploče mogu se slagati na otvorenom.
Proces proizvodnje
Procedura proizvodnje je vitalni dio, koji u velikoj mjeri može odrediti kvalitetu spiralno zavarene cijevi, posredno utječući na njenu stabilnost. U ovom koraku možete uraditi sljedeće:
Tokom procesa oblikovanja, deformacija čelične ploče treba biti ujednačena, preostali napon treba biti mali, a površina ne smije biti izgrebana.
Korištenje naprednog dvostranog procesa zavarivanja pod vodom. Ovo može ostvariti zavarivanje u dobrom položaju, nije lako imati defekte poput neusklađenosti, odstupanja zavarivanja i nepotpunog prodora. Može dobro kontrolirati kvalitetu proizvoda.
Inspekcija kvaliteta je sveobuhvatna, tako da je cijeli proces proizvodnje čeličnih cijevi pod efektivnom detekcijom i praćenjem, čime se osigurava kvalitet proizvoda.
Sva oprema cijele proizvodne linije mora se umrežiti sa kompjuterskim sistemom za akviziciju podataka kako bi se ostvario prijenos podataka u realnom vremenu. Naime, centralna kontrolna soba je odgovorna za sve tehničke parametre u procesu proizvodnje.
Lokacija
Mesto za polaganje spiralno zavarenih cevovodnih proizvoda treba izabrati na čistom i dobro dreniranom mestu, dalje od fabrika i rudnika koji stvaraju štetne gasove ili prašinu. Također, korov i sav otpad treba odmah ukloniti sa gradilišta kako bi čelične cijevi bile čiste.
Skladište
Skladište treba da ispunjava sledeće uslove:
Uglavnom, treba koristiti obično zatvoreno skladište, odnosno skladište sa krovom, zidovima, tesnim vratima i prozorima i ventilacionim uređajem.
Skladište zahtijeva da bude prozračeno tokom sunčanih dana i zatvoreno kako bi se spriječila vlaga u kišnim danima, s ciljem održavanja odgovarajućeg okruženja za skladištenje.
Materijali koji su korozivni za čelične cijevi, kao što su kiselina, alkalije, sol, cement, itd., nisu dozvoljeni za slaganje u skladištu. Osim toga, različite vrste čeličnih cijevi treba slagati odvojeno, kao što su cijevi od nehrđajućeg čelika i pocinčane cijevi, kako bi se spriječila zabuna i kontaktna korozija.
P: Koja je razlika između ERW cijevi i spiralno zavarenih cijevi?